Z208铸铁焊条 焊接材料详解
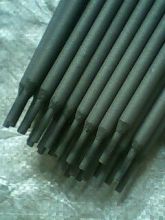
Z208铸铁焊条是一种常用的焊接材料,专用于铸铁件的焊接和修复。本文将详细介绍Z208铸铁焊条的特性、用途、焊接工艺及注意事项,帮助您更好地了解和应用这种焊接材料。
一、Z208铸铁焊条概述
Z208铸铁焊条是钛钙型药皮的铸铁电焊条,采用低碳钢芯,药皮中含有适量的石墨化元素。这种焊条交直流两用,工艺性能良好,电弧稳定,飞溅小,焊缝成形美观。Z208焊条主要用于焊接灰口铸铁和球墨铸铁,也可用于焊接铸铁与低碳钢的异种接头。
二、Z208铸铁焊条的化学成分与力学性能
Z208焊条的熔敷金属化学成分主要包括:碳(C)≤2.00%,锰(Mn)≤1.00%,硅(Si)≤2.50%,硫(S)≤0.10%,磷(P)≤0.50%。熔敷金属的抗拉强度≥200MPa,硬度适中,易于加工。由于焊缝为铸铁组织,具有较好的耐磨损性能。
三、Z208铸铁焊条的用途
Z208铸铁焊条适用于多种铸铁件的焊接和修复,包括:
- 灰口铸铁件的焊接,如机床床身、齿轮箱、飞轮等。
- 球墨铸铁件的焊接,如曲轴、凸轮轴等。
- 铸铁与低碳钢的异种焊接,如铸铁阀体与钢管连接。
- 铸铁件的补焊和修复,如汽缸体、壳体等。
四、Z208铸铁焊条的焊接工艺
- 焊前准备:清除焊接区域的油污、锈蚀、水分等杂质,必要时进行预热(预热温度一般为200-400℃),以减缓冷却速度,防止裂纹。
- 焊接参数:采用直流反接或交流电源,焊接电流根据焊条直径选择,一般为直径3.2mm焊条电流100-130A,直径4.0mm焊条电流130-160A。
- 操作要点:采用短弧、直线运条,焊条角度适当,避免横向摆动过大,多层焊时需控制层间温度,焊接后缓冷(可覆盖石棉布等)。
- 焊后处理:焊接完成后,对焊缝进行缓冷,必要时进行热处理(如退火),以消除应力。
五、Z208铸铁焊条的注意事项
- Z208焊条使用前需在150-200℃下烘焙1小时,除去药皮中的水分,防止气孔。
- 焊接时,应尽量在低氢条件下进行,避免产生氢气孔。
- 对于刚性大的铸铁件,建议采用预热和缓冷措施,以减少焊接应力,防止裂纹。
- 焊接电流不宜过大,以免增加熔深,导致母材过多熔入焊缝,影响焊缝性能。
- Z208焊条不适合焊接含磷量高的铸铁,以免产生冷脆。
- 在焊接球墨铸铁时,需采用合适的工艺,以保证焊缝的韧性和强度。
六、
Z208铸铁焊条是一种经济实用的焊接材料,适用于各类铸铁件的焊接和修复。通过正确的焊接工艺和注意事项,可以获得良好的焊缝性能。但需要注意的是,对于重要铸铁结构或高精度件,建议采用其他高性能焊条(如镍基焊条)或根据实际情况选择合适的焊接方法。希望本文能为您提供有价值的参考信息,如有疑问,建议咨询专业焊接技术人员。
最新产品
304不锈钢直条焊丝 规格齐全、非标定制与厂家直销的一站式焊接材料解决方案
Z208铸铁焊条 焊接材料详解
焊接材料工程业绩的系统化管理与实践路径
镍基焊条Ni207全方位解析 上海产规格齐全的焊接材料首选
YD256耐磨堆焊焊丝批发指南 高锰钢型焊接材料的性能、应用与采购要点
重庆鑫发厂家直销焊齿与焊接材料 源头直供,工业连接更可靠
直销模式下神钢、金威、中冶大桥SNi2061 ERNi-1焊接材料全解析
上海电力原装现货ERNiCrFe-11焊丝 高性能焊接材料的专业选择
超细高纯雾化球形铜粉 焊材领域的99.95%益瑞品质之选
等离子体钢工厂焊接材料与工艺 RGB图像色彩模式在工业交流群中的应用